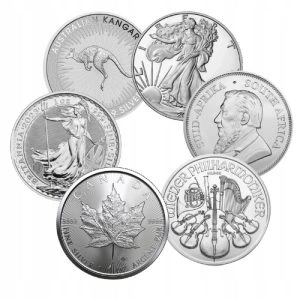
Monety srebrne zwykle posiadają wagę będącą wielokrotnością 1oz (1 uncja trojańska). Uncja dla metali szlachetnych jest inna niż standardowa uncja aptekarska czy uncja
1 uncja trojańska (troy ounce ozt) = 31,1034768 g
Standard tej wagi został przyjęty na przełomie XII i XIII wieku w Troyes (Francja), z uwagi na konieczność posiadania przez kupców wspólnej jednostki masy dla metali szlachetnych.
Historyczne próby czystości srebra
Czystość srebra (próba) jest jednym z kluczowych parametrów decydujących o jego wartości użytkowej, handlowej i monetarnej. Wbrew współczesnemu przekonaniu, że „prawdziwe” srebro powinno mieć próbę .999, przez zdecydowaną większość historii ludzkości tak wysoka czystość nie była ani standardem, ani celem. Normy czystości ewoluowały wraz z rozwojem technologii hutniczych, systemów monetarnych oraz potrzeb fiskalnych państw.
1. Starożytność – srebro bez formalnej próby
W starożytności nie istniało pojęcie „próby” w dzisiejszym sensie. Czystość srebra była:
efektem dostępnej technologii rafinacji,
kontrolowana pośrednio przez autorytet państwa lub władcy,
oceniana wagowo i wizualnie, a nie laboratoryjnie.
Typowe zakresy czystości:
Grecja klasyczna (drachmy ateńskie): ok. 95–98% Ag
Republika rzymska (denar, III–I w. p.n.e.): ok. 90–95% Ag
Cesarstwo rzymskie (późny okres): systematyczne obniżanie zawartości srebra, aż do monet miedzianych jedynie posrebrzanych
Pod koniec III w. n.e. srebro przestało być metalem monetarnym w sensie materialnym, zachowując jedynie funkcję symboliczną.
2. Średniowiecze – narodziny norm wagowo-próbnych
Średniowiecze przyniosło pierwsze ustrukturyzowane systemy mennicze, oparte na wspólnych jednostkach wagi.
Funt koloński (Mark Kölnische)
masa: ok. 233,856 g
podstawa rozliczeń menniczych w Europie Środkowej
Z jednego funta wybijano określoną liczbę monet o zadanej wadze i przybliżonej próbie.
Typowe próby monet średniowiecznych:
900–930 – wczesne grosze wysokiej jakości
750–850 – monety obiegowe późnego średniowiecza
500–700 – drobne nominały, często ulegające szybkiemu psuciu
Próba srebra była kompromisem pomiędzy:
trwałością monety,
zaufaniem społecznym,
dochodem seniora menniczego (seigniorage).
3. XVI–XVIII wiek – talar jako standard handlowy
Przełomem w historii srebra było pojawienie się talarów (Joachimsthalerów) w XVI wieku.
Parametry talara:
masa: ok. 28–29 g
próba: ~.889–.900
Talar stał się:
podstawą handlu międzynarodowego,
wzorem dla wielu późniejszych walut (m.in. dolara),
nieformalnym standardem jakości srebra w Europie i poza nią.
Warto podkreślić, że ~.900 było przez kilka stuleci uznawane za „pełnowartościowe srebro”.
4. Standard sterling (.925)
Równolegle do kontynentalnych norm talarowych w Anglii ukształtował się standard sterling silver:
Był to ostatni okres, w którym srebro funkcjonowało jako pełnoprawny pieniądz obiegowy.
6. XX wiek – degradacja srebra obiegowego
W XX wieku srebro stopniowo znikało z obiegu pieniężnego z uwagi na rozjazd pomiędzy wartością nominalną a wartością kruszcu oraz niedoboru srebra na rynkach.
Przykłady:
USA:
do 1964: .900
1965–1970: .400
po 1970: brak srebra w obiegu
Europa:
próby .500–.835 w monetach powojennych
całkowite wycofanie srebra do lat 70.
7. Współczesny bullion – czystość jako produkt rynku
Nowoczesny rynek bulionowy (od lat 80. XX w.) wprowadził nowy paradygmat:
.999 jako minimum inwestycyjne
.9999 jako standard premium
Wysoka czystość nie wynikała z tradycji, lecz z:
potrzeb księgowych i giełdowych,
łatwości wyceny,
braku wymagań mechanicznych (moneta nie krąży w obiegu).
8. Monety bulionowe
Termin „moneta bulionowa” oznacza monetę, której wartość opiera się z definicji jedynie na wartości kruszcu jaki reprezentują.
W 1967 roku wybito pierwszą złotą monetę o wadze 1oz -> był to Krugerrand. To zdefiniowało rynek bicia monet z metali szlachetnych i kategorie wagowe.
Dla monet srebrnych standard ten przyjęto kilka lat później wraz z rozpoczęciem bicia masowego monet „bulionowych” o najwyższej czystości metalu (99.9%) znanych do dziś:
Mexican Libertad (1982)
American Silver Eagle (1986)
Canadian Maple Leaf (1988)
Chinese Panda (1989)
Australian Kookaburra (1990)
Australian Kangaroo (1993)
British Britannia (1997)
Austrian Philharmonic (2008)
South African Silver Krugerrand (2017)
Od 2016 roku Chiny zmieniły standard bicia Chińskiej Pandy i minimalnie zmniejszyły jej wagę do 30g. Wszystkie inne mennice stosują zazwyczaj wagi monet będące ułamkiem lub wielokrotnością 1 oz: 1/10oz, 1/2oz, 1oz, 2oz, 5oz, 10oz, 100oz. Wyjątkiem są monety kilogramowe oraz sztabki, które mogą mieć zupełnie inną rozmiarówkę.
W literaturze i dyskusjach internetowych można częśto spotkać określenie: „srebrny kanon„. Oznacza on najpopularniejsze monety bulionowe właśnie o wadze 1oz:
Amerykański Orzeł (American Eagle): USA
Kanadyjski Liść Klonowy (Maple Leaf): Kanada
Australijski Kangur (Kangaroo): Australia
Wiedeński Filharmonik (Philharmonic): Austria (wnominałach 1,50 €).
Krugerrand: Republika Południowej Afryki,
Britannia: Wielka Brytania
9. Szacunkowe nakłady monet bulionowych – 1990–2024 (szt.)
wartości zaokrąglone
Rok
ASE
Maple
Panda
Libertad
Britannia
Kangaroo
Philharmonic
1990
5 800 000
1 700 000
300 000
150 000
—
—
—
1991
7 200 000
650 000
350 000
200 000
—
—
—
1992
5 500 000
350 000
400 000
180 000
—
—
—
1993
6 800 000
1 100 000
500 000
220 000
—
500 000
—
1994
4 200 000
900 000
600 000
250 000
—
600 000
—
1995
4 700 000
330 000
700 000
300 000
—
700 000
—
1996
3 500 000
250 000
800 000
350 000
—
800 000
—
1997
3 600 000
100 000
900 000
400 000
100 000
900 000
—
1998
4 800 000
600 000
1 000 000
450 000
120 000
1 000 000
—
1999
7 400 000
1 200 000
1 200 000
500 000
150 000
1 200 000
—
2000
9 200 000
400 000
1 400 000
600 000
200 000
1 500 000
—
2001
10 700 000
400 000
1 600 000
700 000
300 000
1 800 000
—
2002
10 500 000
600 000
1 800 000
800 000
400 000
2 200 000
—
2003
8 500 000
700 000
2 000 000
900 000
500 000
2 500 000
—
2004
8 900 000
700 000
2 200 000
1 000 000
600 000
3 000 000
—
2005
8 900 000
1 000 000
2 400 000
1 200 000
700 000
3 500 000
—
2006
10 700 000
2 500 000
2 600 000
1 500 000
800 000
4 000 000
—
2007
9 900 000
3 500 000
2 800 000
2 000 000
900 000
4 500 000
—
2008
20 500 000
7 900 000
3 000 000
2 500 000
1 200 000
6 000 000
1 000 000
2009
30 500 000
9 700 000
3 200 000
3 000 000
1 800 000
7 000 000
2 000 000
2010
34 800 000
17 800 000
3 500 000
3 500 000
2 500 000
9 000 000
4 000 000
2011
40 000 000
23 100 000
4 000 000
4 000 000
3 000 000
12 000 000
7 000 000
2012
33 700 000
18 100 000
4 500 000
4 500 000
3 200 000
10 000 000
6 000 000
2013
42 700 000
28 200 000
5 000 000
5 000 000
4 000 000
15 000 000
9 000 000
2014
44 000 000
29 200 000
5 500 000
5 500 000
4 500 000
18 000 000
10 000 000
2015
47 000 000
30 000 000
6 000 000
6 000 000
5 000 000
20 000 000
12 000 000
2016
37 700 000
25 000 000
6 500 000
5 000 000
6 000 000
18 000 000
15 000 000
2017
18 100 000
18 000 000
7 000 000
4 000 000
8 000 000
16 000 000
18 000 000
2018
15 700 000
17 000 000
8 000 000
3 000 000
10 000 000
15 000 000
20 000 000
2019
14 900 000
15 000 000
9 000 000
2 500 000
12 000 000
14 000 000
22 000 000
2020
30 000 000
25 000 000
10 000 000
2 000 000
16 000 000
20 000 000
25 000 000
2021
54 000 000
30 000 000
10 000 000
1 800 000
15 000 000
25 000 000
28 000 000
2022
16 000 000
20 000 000
9 000 000
1 500 000
10 000 000
18 000 000
22 000 000
2023
24 000 000
22 000 000
8 000 000
1 200 000
12 000 000
20 000 000
24 000 000
2024
25 000 000
23 000 000
8 000 000
1 000 000
13 000 000
22 000 000
26 000 000
Polska a monety bulionowe
Na dzień dzisiejszy nasz kraj nie bije ŻADNYCH standardowych i rozpoznawalnych na świecie monet bilionowych. Jest to dość dziwne – bo Polska rocznie produkuje 42 mln uncji srebra (kopalnia Polkowice/KGHM).
Nie było żadnej poważnej dyskusji i debaty nt. przydatności bicia tego typu monet. Widocznie polskim urzędnikom nie zależy na tym, aby jego obywatele mogli inwestować środki w rodzimy metal.
Inicjatywę bicia takich monet w przeszłości podejmowały małe mennice prywatne, ale poza wydaniem dość niskonakładowych monet (np. „głowa kobiety”) nie uzyskano efektu skali.
Być może dyskusja na temat bicia tych monet powróci w przyszłości, jednak do tego typu działalności konieczne jest wdrożenie wielu środków technicznych i operacyjnych – być może we współpracy z Mennicą Polską. Taka srebrna moneta bulionowa mogłaby stanowić dość dużą konkurencję dla angielskich Britanni oraz Austriackich Filharmoników, więc nie zakładałbym się o powodzenie projektu. W przypadku monety złotej – „Orzeł Bielik” nie uzyskano rozpoznawalności i popularności na świecie – głównie z powodu wysokiej ceny i braku marketingu.
W ogóle Europa jest obszarem mało sprzyjającym tego typu inicjatywom, z uwagi na fakt obłożenia srebra podstawowym podatkiem VAT (bez zwolnienia – srebro nie wiedzieć czemu nie jest traktowane jako metal inwestycyjny tak jak złoto). Tak więc każda bulionówka emitowana poza Europą będzie z definicji dużo bardziej konkurencyjna cenowo niż produkty europejskie.
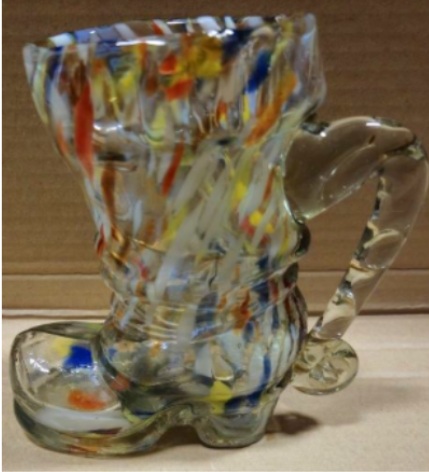
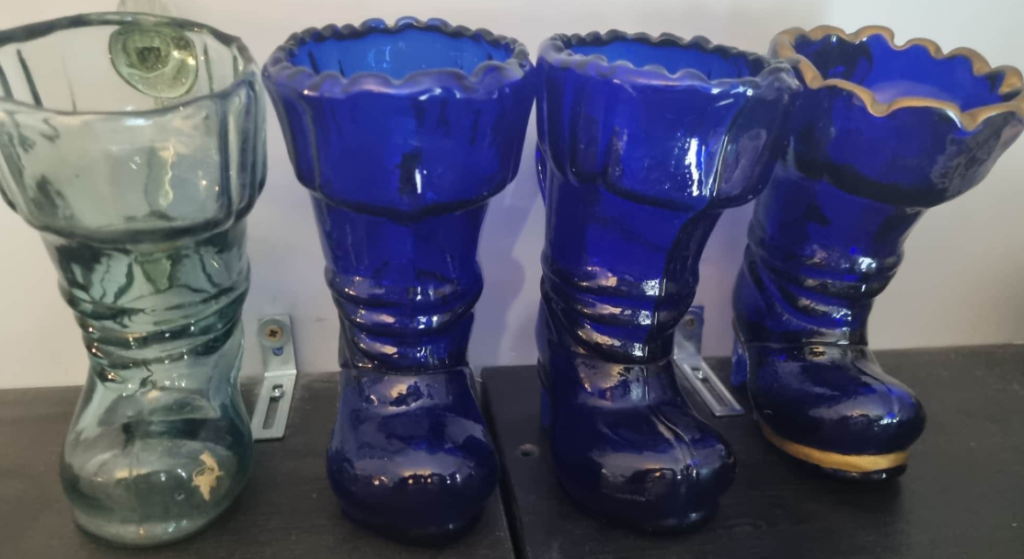
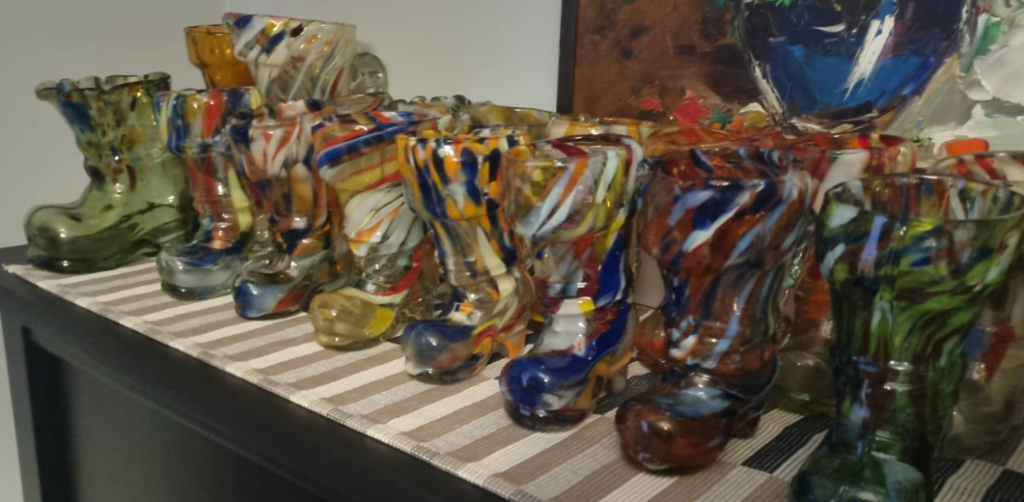
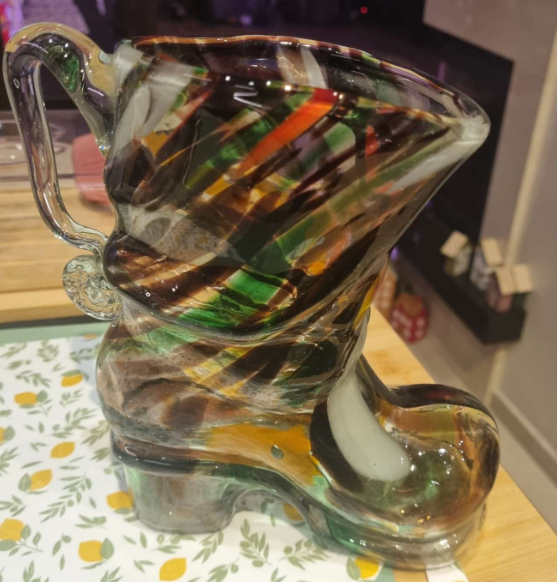
Jakiś czas temu wpadł mi w ręce szklany wazon w kształcie buta. Niewielki ( ok. 17 cm), niepozorny. Pamiętałem go z dzieciństwa: stał zakurzony gdzieś na szafce, ale zawsze przyciągał wzrok żywymi kolorami. Obok niego stała kolorowa szklana ryba – choć nie mam pojęcia, co się z nią stało. Z czystej ciekawości sprawdziłem dokładniej, co właściwie trzymam w ręku… i przepadłem. Dlaczego? O tym poniżej.
To nie jest zwykły przedmiot. A może: dziś nie powinien być traktowany jak zwykły przedmiot. On niesie ze sobą historię, klimat epoki i specyficzny rodzaj uroku. Wbrew pozorom to właśnie takie rzeczy – nie wysublimowane szkło artystyczne, nie projektowane na eksport kryształy – najlepiej oddają codzienność PRL. Toszkło użytkowe i pamiątkowe, dostępne dla zwykłych ludzi, produkowane z pomysłem, choć często niedoceniane.
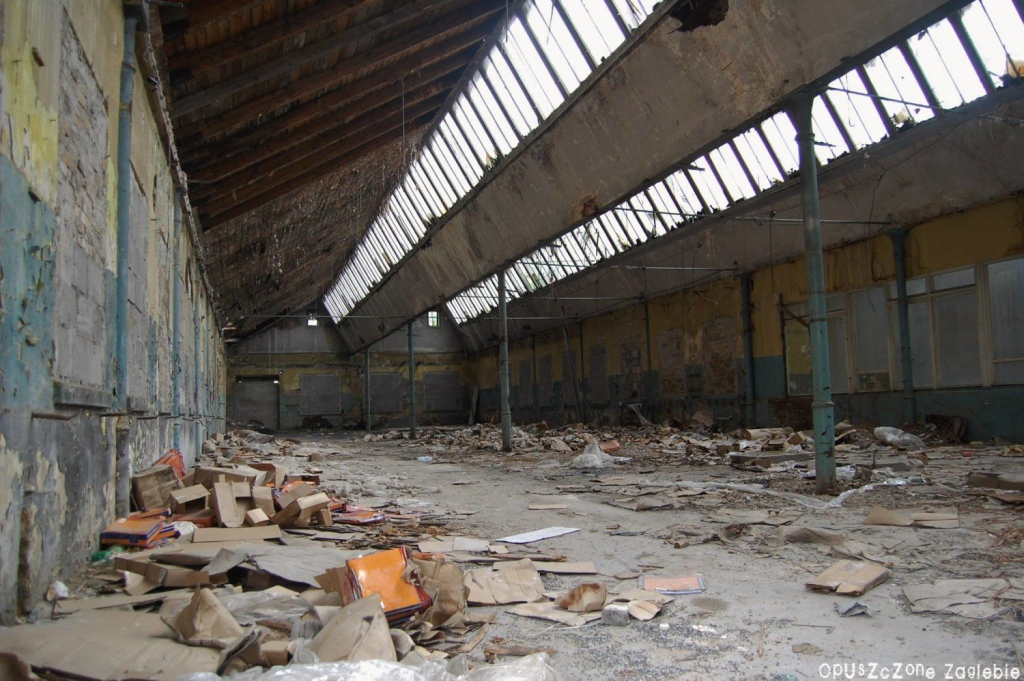
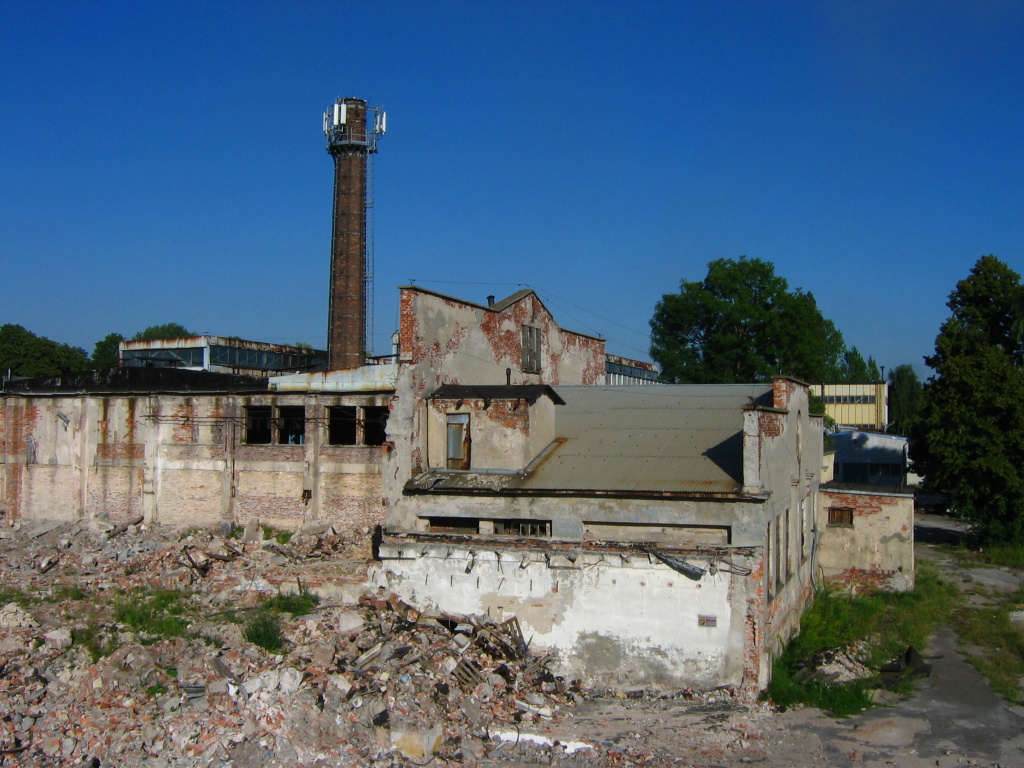
Szklane butki zaczęto wytwarzać już w latach 60. w dwóch polskich hutach szkła: HSGZąbkowice oraz Staszicw Dąbrowie Górniczej. Ta druga funkcjonowała formalnie jako filia Ząbkowic, obecnie mało kto potrafi je odróżnić. Obie huty zresztą już nie istnieją. Upadły w okresie transformacji, częściowo pod presją konkurencji, częściowo przez brak kapitału na modernizację. Do dziś krążą teorie, że likwidacja była bardziej „zorganizowana”, niż mogłoby się wydawać. Poszukując informacji o miejscu wytwarzania butków spotkałem się z informacją, że również w hucie Wołomin (nieistniejącej) mogła być prowadzona ograniczona produkcja z wykorzystaniem form z Ząbkowic – jednak nie udało mi się jej potwierdzić. Ta sama sprawa mogła dotyczyć huty Julia z Piechowic czy huty Sudety.
Powyższe zdjęcia przedstawiają pozostałości po Staszicu i HSG Ząbkowice
Ząbkowice specjalizowały się w produkcji masowej: zastawy stołowe, bomboniery, patery, wazony – przedmioty solidne i powtarzalne. Staszic (w ramach HSG – po doinwestowaniu w latach 70tych) pracował częściej nad szkłem bardziej artystycznym, krótszymi seriami i projektami indywidualnymi. Wcześniej specjalizował się w prostym szkle gospodarczym i opakowaniach szklanych). Istnieją dobre monografie dotyczące projektantów takich jak Drost, Fiedorowicz, Serwicki — dziś wystarczy wymienić któreś z nazwisk, a cena przedmiotu rośnie kilkukrotnie.
Natomiast szkło pamiątkowe – „mniej elitarne”, bardziej codzienne, nie doczekało się porządnego opracowania. Nie ma go w katalogach, nie ma naukowych analiz. Gdzieniegdzie ktoś wspomni1,2 że coś takiego istniało i pochwali się zdjęciem na grupach społecznościowych w internecie. Przez lata traktowano je dosłownie… „z buta”.
Aktualnie jednak ten segment przechodzi renesans. Więcej osób zaczyna dostrzegać, że to właśnie kolorowe, niewielkie formy – ryby, buty, kufle, mini-wazony – najlepiej oddają ducha tamtych czasów3. Są urocze, unikatowe, często wykonywane z odpadów i resztek poprodukcyjnych (!)45, dzięki czemu każdy egzemplarz ma własny charakter. I co najważniejsze: takiego samego szkła niemal nikt już nie produkuje. Nic co byłoby porównywalne formą lub estetyką. Dlatego właśnie małe szklane formy z Ząbkowic i Staszica są jednymi z najciekawszych i najbardziej dostępnych obszarów kolekcjonerstwa PRL.6
Poniżej kilka najważniejszych informacji, które pomagają zrozumieć, czym naprawdę są te przedmioty i dlaczego warto po nie sięgnąć.
Projekt szklanego butka
Motyw szklanego buta nie narodził się w Polsce ani nawet we Włoszech. Pojawia się w Europie już w XIX wieku – najpierw w formie drobnych bibelotów, kałamarzy i cukierniczek produkowanych w Anglii, Niemczech i Stanach Zjednoczonych. Był to popularny gadżet, często wręczany jako pamiątka lub zabawny prezent.
W XX wieku temat podchwyciły huty artystyczne. Włosi z Murano zaczęli tworzyć swoje kolorowe, dekoracyjne buty i trzewiki, Niemcy produkowali szklane „beer boots”, a Czechy eksperymentowały z niewielkimi formami użytkowo-ozdobnymi. Motyw szklanego obuwia po prostu krążył po Europie — zmieniał kształty, kolory, stylistykę.
Gdy na początku lat 70. w Ząbkowicach i Staszicu zaczęto produkować nasze polskie butki, w rzeczywistości były one rodzimą odpowiedzią na europejską modę, przetworzoną przez realia PRL: masową produkcję, dostępne surowce i wyobraźnię hutników. Zachodnia tradycja spotkała się tu z polską praktyką, a efektem były niewielkie, kolorowe pamiątki, które trafiły pod strzechy i do domów w całym kraju.
To czyni butki PRL czymś więcej niż tylko bibelotem — są polską interpretacją długiej europejskiej tradycji , zakorzenioną jednocześnie w historii, technologii i codzienności. Butki Ząbkowickie były powszechnie znane. W latach 70–80 często były rozdawane jako nagrody, prezenty, pamiątki zakładowe.
Nie wiadomo, kto jest projektantem charakterystycznego projektu buta-oficerki i skąd się wzięła jego popularność w hutach. Czasem autorstwo przypisuje się jednemu ze znanych projektantów Ząbkowic, ale to jest nieprawda. Nawet nie wiadomo czy projekt nie jest inspirowany jakąś starszą zagraniczną wersją – bo w 1972 istnieje protokół zamówienia formy do butów szklanych z niemieckiej huty Lausha7.
Wytwórnie fajansu i ceramiki również zaadaptowały ten projekt, tworząc wersje ceramiczne, najczęściej w dominujących brązach i stylistyce charakterystycznej dla okresu PRL.
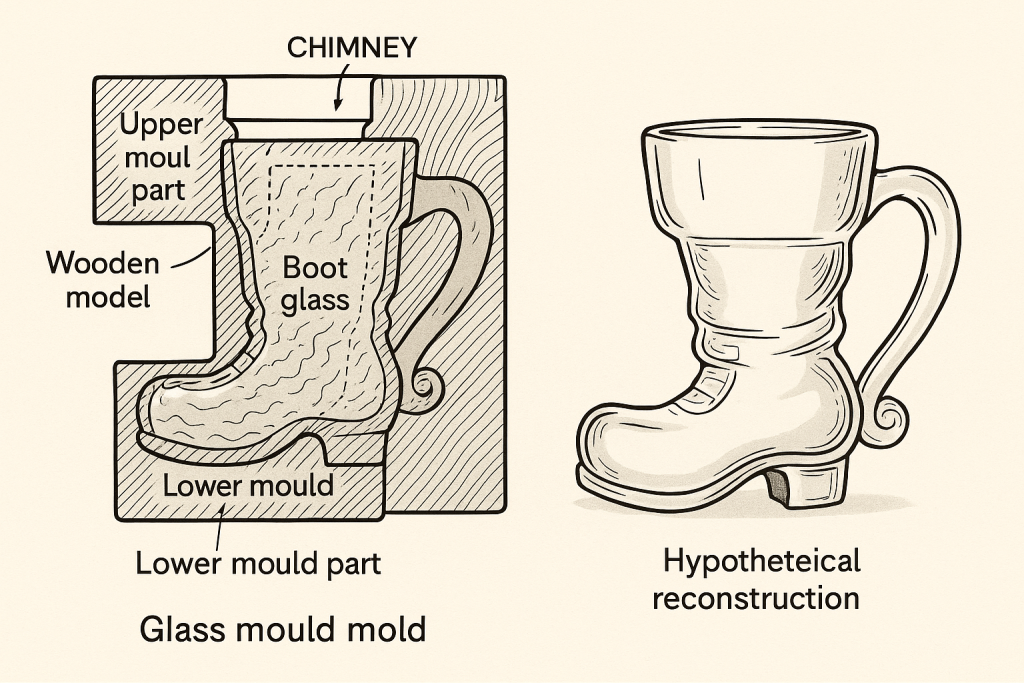
Formy hutnicze do szklanych butków PRL powstawały w wewnętrznych narzędziowniach Ząbkowic i Staszica8, projektował je modelarz na podstawie drewnianego wzorca, odlewano z żeliwa, wykańczali je ślusarze, a testowali hutnicy. Dlatego mamy wiele wariantów i żadnej jednolitej dokumentacji. Po zamknięciu hut formy uznano za złom i przetopiono albo wyrzucono9, kilka trafiło na skup lub do prywatnych rąk. Te które przetrwały nie posiadają żadnej dokumentacji. Forma butka dziś jest również rzadkim przedmiotem kolekcjonerskim — praktycznie nie do zdobycia.
Czasem były wykorzystywane przez niewielkie zakłady rzemieślnicze do ograniczonego wytwarzania swoich wyrobów.
Istniało wiele typów form używanych do produkcji butków PRL10.
Najważniejsze z nich to: formy dwuczęściowe (masowe), formy trzyczęściowe (głębszy detal), formy z rdzeniem (równomierna grubość), formy artystyczne i testowe (unikaty), formy regenerowane, które stworzyły najwięcej znanych wariantów. Także różniły się między sobą wielkością.
Rodzaj formy
Wysokość
Charakterystyka
Rzadkość
Mała forma
13–14 cm
pamiątkowa, rzadka
R3
Standard PRL
15,5–17 cm
najczęstsza
R1–R3
Duża forma
21–23 cm
efektowna, trudniejsza
R3–R4
Szeroka forma (Staszic)
16–17 cm
szersza cholewka
R3
Ciężka forma (Ząbkowice)
16–17 cm
grube szkło
R2
Testowa
14–20 cm
prototypy
R4–R5
Regenerowana
zmienne
mikro-warianty kształtu
R3–R4
Formy zagraniczne
17–24 cm
souvenir glass
R1–R4
Rozmiary butków PRL wynikają z wielu form i ich wielokrotnego zużycia Kolekcjonerzy widzą, że „te same butki” różnią się: wysokością o nawet 1,5 cm, szerokością nosa, linią cholewki, proporcjami. I właśnie dzięki temu — każdy wariant jest potencjalnie kolekcjonerski.
Technologia dmuchania i prasowania szkła
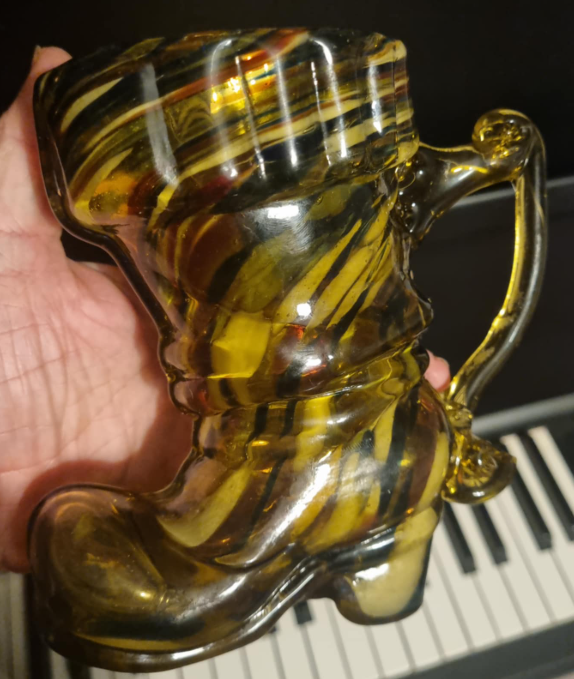
W produkcji szkła stosuje się dwie podstawowe metody formowania: dmuchanie do formy oraz prasowanie. Wyrób dmuchany powstaje poprzez wprowadzenie porcji szkła do formy i nadmuch powietrza, co daje cienkie, miejscami nierówne ścianki, delikatny szew oraz charakterystyczny ślad odcięcia na dnie. Technika ta pozwala uzyskać efekty marmurkowania i nieregularne mieszanie kolorów, dlatego była typowa dla butków marmurkowych z okresu PRL. Barwniki i technologie domieszkowania opracowywały same huty lub bazowały na pracach Krakowskiego Instytutu Szkła.
W technice prasowanej szkło jest dociskane tłokiem w formie metalowej. W efekcie powstają grube, jednorodne ścianki, wyraźny mechaniczny szew oraz płaskie dno z odciskiem wypychacza. Kolorystyka jest ograniczona (najczęściej szkło barwione w masie), a powtarzalność bardzo wysoka, co czyni tę metodę popularną w produkcji. Rzadko jest jednak stosowaną przy wyrobach o wielobarwnej / marmurkowej strukturze.
Wyższą szkołą jazdy jest wykonywanie projektu bez formy, w oparciu jedynie o umiejętności hutnika, ale takie egzemplarze są bardzo rzadkie i unikalne pod względem kształtu. Należałoby je traktować zupełnie w inny sposób.
Miejsce produkcji
Polski projekt butka nie jest unikalny na skalę światową. Projekty wazonów tego typu pojawiły się w latach 70-tych w Niemczech, Austrii czy w Czechach11 (być może na skutek wymiany doświadczeń w krajach środkowej Europy, też z Węgrami)1213. W ogóle wątek Węgier jest dość ciekawy, bo Węgrzy uznali nasz projekt za idealny do zaadaptowania na swoim rynku14. Wtedy nie działało prawo autorskie czy patentowe, nikt nikogo nie ścigał za używanie podobnego wzoru przemysłowego, nawet nikomu to nie przychodziło do głowy. Każdy od każdego ściągał co mógł, dokładając swój akcent i sposób wykonania. Ale sam wzór dość mocno się różni. W PRL miały one powtarzalną, charakterystyczną formę.
Włoskie warsztaty z Murano produkowały zupełnie inny typ tego typu szklanych pamiątek15, choć produkcja z Niemiec czy Czech może czasem przypominać produkty z polskich hut16. W tych krajach też jest dość duży rynek kolekcjonerski, dużo większy niż w Polsce.
Na portalach aukcyjnych można znaleźć wiele produktów z tych miejsc – opisywanych mylnie jako “szkło Murano” lub “w stylu Murano”, z uwagi na brak rozpoznawalności dla produktów hut PRL na zachodzie, można to traktować bardziej jako niewiedza albo skuteczny chwyt marketingowy. Być może należałoby to zmienić i walczyć o rozpoznawalność w świecie…
Produkcja szklanych butków w Polsce w zasadzie zakończyła się wraz z zamknięciem ząbkowickich hut w latach 90-tych. To właśnie tam znajdowały się formy, prasy, narzędzia i całe zaplecze techniczne niezbędne do produkcji szkła prasowanego. Po transformacji ustrojowej uznano je za przestarzałe i nieopłacalne — formy trafiły na złom. W efekcie technologia wytwarzania butków została przerwana i do dziś nie ma w Polsce zakładu, który dysponowałby takim parkiem maszynowym. Uratowane formy przez pewien czas były używane w lokalnych warsztatach rzemieślniczych, ale wytwarzanie szkła było mocno ograniczone (jakość produkcji też była dużo niższa).
Odtworzenie ówczesnej technologii byłoby obecnie trudne i nieekonomiczne. Także nie wiadomo jak miałoby się to do obecnych norm ekologicznych (część barwników była szkodliwa dla zdrowia hutników: tlenki kadmu, kobaltu i chromu, selen). Sama forma żeliwna to wydatek kilkudziesięciu tysięcy złotych, ale na tym wydatki się nie kończą. Produkcja szkła prasowanego wymaga dużego pieca, maszyn do odciskania, zespołu formierzy, przygotowania modelu, wielokrotnych testów oraz cyklicznego odnawiania form. Nawet przy kilkuset sztukach koszt jednostkowy byłby znaczący za egzemplarz a w nakładach należałoby jeszcze uwzględnić amortyzację urządzeń, koszty energii, pracę zespołu technicznego, odpady i wady produkcyjne, straty materiałowe, logistykę, pakowanie, marżę sprzedażową.
To oznacza, że aby produkcja była opłacalna, nowy butek PRL musiałby sprzedawać się detalicznie co najmniej za kilkaset złotych (i to przy założeniu bardzo prostych wzorów). Taki poziom cenowy jest zupełnie nieosiągalny w segmencie dekoracyjnych bibelotów, gdzie konsument wciąż oczekuje dużo niższych kwot porównywalnych z cenami wyrobów z tworzyw sztucznych.
Dlatego w Polsce nowych butków szklanych raczej nie będzie, a populacja istniejących egzemplarzy jest zamknięta i systematycznie maleje. To z kolei tłumaczy, dlaczego rośnie zainteresowanie kolekcjonerskie – rzadkość jest obiektywna, a nie sztucznie wykreowana.
A Chiny? Choć kraj ten jest dziś największym producentem szkła dekoracyjnego na świecie, nie wytwarzają butków porównywalnych ani z polskimi wyrobami z PRL, ani z europejskim szkłem hutniczym. Chińskie fabryki produkują głównie masowe bibeloty z cienkiego szkła formowanego maszynowo: pantofelki „Cinderella”, miniatury o prostych kolorach i lekkie ozdoby okolicznościowe. To produkty tanie, jednorodne, bez marmurkowych przejść barwnych i bez charakterystycznej masywności. Bardziej zaawansowana produkcja mogłaby być dość kosztowna także w Chinach.
Co ważne, Chiny nie odtwarzają technologii prasowanych butków PRL – nie istnieją współczesne kopie czy repliki zbliżone do wyrobów Ząbkowic czy Staszica. Ryzyko „chińskich podróbek PRL” jest więc małe (przynajmniej na razie). Stylistycznie bliższe polskim marmurkom są raczej współczesne wyroby rzemieślnicze z Niemiec, Austrii czy Czech, gdzie techniki hutnicze nadal są rozwijane w małej skali.
Sposób sprzedaży
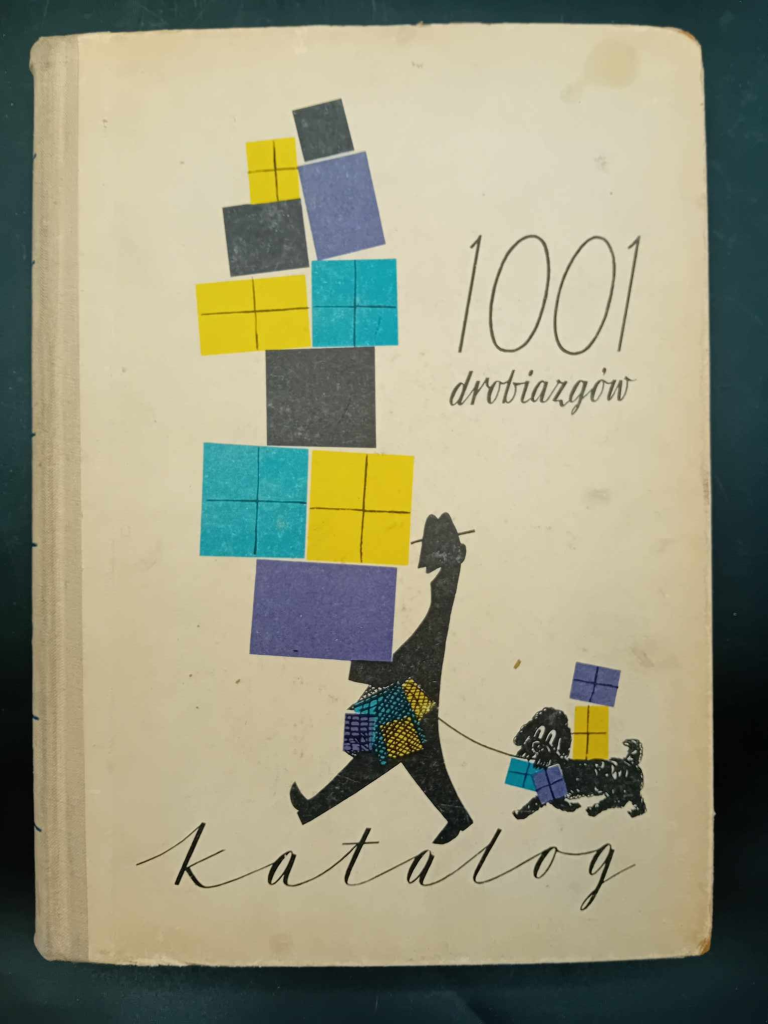
Najczęściej sprzedaż była zorganizowana i dystrybuowana do „Cepelii„17 czy sklepów “1001 drobiazgów”, a w późniejszych latach do “Pewexu” na podstawie zamówień wynikających z centralnie planowanych zapotrzebowań18.
Ale nie zawsze. I tu robi się ciekawie. Produkcja i sprzedaż tych przedmiotów miała czasem charakter półoficjalny.
Huta realizując różne zamówienia, mogła wykonać jakąś serię egzemplarzy19 (głównie szkło jednobarwne, czasem „marmurki”) ale hutnicy produkcję butków, rybek czy innych małych form traktowali często jako wprawka przy okazji realizacji bardziej zaawansowanych wzorów lub też jako wykorzystanie materiału pozostałego w tyglu pieca20. Kilka relacji (na podstawie wpisów z grup kolekcjonerskich) potwierdza, że szkło barwione w masie z kolorowymi dodatkami wykonywano czasem „po godzinach”, a część butków była robiona prywatnie przez hutników (tzw. “prywatki”)
Na czym polegały prywatki? Otóż hutnicy po zrealizowaniu normy robili sobie wyroby na własny użytek korzystając z form i materiału, który pozostał pod koniec zmiany. Zależnie od dostępnych materiałów (kolory dodatków do szkła itd.) powstawały unikalne egzemplarze. Każdego dnia inne, bo każdego dnia pozostawał inny materiał. Nie ma dwóch takich samych “marmurków”. Prywatki były tolerowane (choć oficjalnie – zabronione), tym bardziej, że nie stwarzały ryzyka uszkodzenia formy używanej do robienia bardziej zaawansowanego szkła.
Butki, rybki czy serduszka dobrze się sprzedawały na targach i bazarach2122, wymagały niewielkiej ilości szkła oraz nie kolidowały z produkcją użytkową huty. Każdy hutnik robił je „po swojemu”. Niektórzy hutnicy posiadali czasem swoje własne formy (często te, które były wcześniej wycofywane jako zużyte, odkupione ze złomu i naprawiane domowymi sposobami), czasem były specjalnie zamawiane u tokarzy.
Wielu hutników traktowało to jako nieformalny dodatek do pensji. Nie prowadzono statystyk, bo taka aktywność przecież oficjalnie nie miała miejsca i była nielegalna. Produkcja, mimo że “chałupnicza”, była prowadzona w tym samym reżimie technologicznym co profesjonalne wyroby: ten sam piec, stała-wysoka temperatura, profesjonalne narzędzia, pozostałości z masy szklanej z bardziej zaawansowanych wyrobów. Część podobnych wzorów była robiona poza hutą – w warsztatach z lokalnymi piecami przy mniejszym reżimie technologicznym, ale na podstawie form, które czasem były używane wcześniej w hucie. Być może te warsztaty wręcz mogły zamawiać wykonanie form w hucie – co jest całkiem prawdopodobne, biorąc pod uwagę ówczesne realia.
Część szkła sprzedawanego w Cepelii nie pochodziła z katalogów, produkcji seryjnej czy fabrycznych zamówień. W Cepelii było mnóstwo rzemieślniczego szkła dmuchanego, wytwarzanego przez: prywatnych hutników, drobne warsztaty i spółdzielnie pracy.
Cepelia była skupem wyrobów rękodzielniczych, więc butki podpadały idealnie pod tę kategorię.Każdy rzemieślnik (w tym hutnik) mógł przyjść ze swoimi wyrobami i nie pytano o hutę, projektanta, pochodzenie materiału, legalność wykonania. Jeśli wyrób był dekoracyjny i „ludowy” – był przyjmowany. Dla Cepelii to był strzał w dziesiątkę i HIT sprzedażowy: tanie, dekoracyjne, rękodzielnicze2324.Cepelia działała w całym kraju. Butki mogły powstawać tylko w kilku miejscach, gdzie były tradycje hutnicze i zaplecze (huty / warsztaty przyzakładowe), ale dzięki temu sprzedawano je w całej Polsce. Cepelia zazwyczaj nie prowadziła ewidencji dla takich drobiazgów, czasem jedynie pojawiają się wzmianki przy okazji inwentaryzacji. To była masówka rzemieślnicza. Brak sygnatur, etykiet czy katalogów. Pełne podejście “odpustowe” dobrze oddające charakter projektu.
Kolekcjonowanie butków
Projekt „butka” jest idealny dla podejścia kolekcjonerskiego., Do dzisiejszych czasów zachowała się raczej mniejsza część ówczesnej produkcji (uszkodzenia / przeprowadzki / wyrzucenia na śmietnik). Taki sam los spotykał także bardziej zaawansowane i droższe rodzaje szkła użytkowego. Ale niewykluczone, że na strychach czy w piwnicach pamiętających okres PRL można znaleźć jeszcze trochę takich “szklanych pamiątek”.
Uszkodzone egzemplarze
Jako, że mamy do czynienia ze szkłem, wiele przedmiotów może być uszkodzonych na tyle mocno, że stanowi to czynnik dyskwalifikujący w kolekcji:
oderwane lub uszkodzenie uchwytu (zwykle ucho jest doczepiane po ostygnięciu głównej formy)
pęknięcia i ubytki
matowienie powierzchni na skutek wytarcia lub działania chemii
głębokie widoczne rysy
szkło wtórnie klejone (np. po stłuczeniu)
Jeśli jednak butek ma ciekawą kolorystykę, to można czasem przymknąć oko, ze świadomością, że nie jest to egzemplarz pełnowartościowy. Jednak już np. pierwotne hutnicze wady produkcyjne (nadlane elementy, skręcenia formy, zgrubienia, pęcherzyki powietrza, nierówność rantu) mogą zwiększać unikalność egzemplarzy i nie należałoby ich traktować jako wadę. Czasem wręcz świadczą o autentyczności procesu wytwarzania i unikalności danego przedmiotu (!)25.
Liczba zachowanych „marmurków”
Nie ma nigdzie oficjalnych liczb na ten temat. Według szacunków własnych może to być liczba od kilkunastu do kilkudziesięciu tysięcy sztuk. Poniższe zestawienie może być jednak obarczone dość sporym błędem. Biorąc pod uwagę, że butki są szkłem raczej dekoracyjnym niż użytkowym, w tych szacunkach przyjęto dużo wyższy współczynnik “przeżywalności” niż w przypadku szkła użytkowego (talerzy czy szklanek). Przez kilkadziesiąt lat od wyprodukowania nie więcej niż połowa egzemplarzy nadaje się do kolekcjonowania.
Nie można powiedzieć, że butki są ekstremalnie rzadkie, z drugiej jednak strony nie ma ich też jednak na tyle dużo.. Wbrew powszechnemu przekonaniu liczba szklanych butków jest dużo mniejsza (może nawet o kilka rzędów wielkości) niż modeli szkła z HSG – w tym obecnie popularnych wśród kolekcjonerów – kur czy kieliszków, gdzie produkcja była naprawdę masowa i powtarzalna. Butki były wytwarzane niszowo i w sposób mało powtarzalny, co samo w sobie nie pozwalało na masową produkcję.
Na podstawie ofert sprzedaży można szacować, że butków jest wielokrotnie mniej niż “rybek” (co wydaje się oczywiste – były dużo prostsze do wykonania – nawet uczniowie techników hutniczych wykonywali je na prace zaliczeniowe) czy innych popularnych szklanych pamiątek po okresie PRL. Osobiście do mnie estetyka „rybek” nie przemawia – ale takie formy też mają rzeszę swoich zwolenników.
Katalogowanie
Poniżej próba opisania standardu katalogowania i kolekcjonowania (nie jest to żadna oficjalna kategoryzacja – jedynie propozycja, ale powinna pozwolić na dość precyzyjne określenie co dany egzemplarz reprezentuje):
A) SYSTEM RZADKOŚCI BUTKÓW PRL – KLASYFIKACJA R1–R5
Skala kolekcjonerska (proponowana):
R1 – Pospolite (Common)
R2 – Dość pospolite (Uncommon)
R3 – Rzadkie (Rare)
R4 – Bardzo rzadkie (Very Rare)
R5 – Wyjątkowe / Kolekcjonerskie / Prawie unikat
Każdy poziom ma inną dynamikę cenową i zainteresowanie kolekcjonerskie – co już intuicyjnie widać na różnego rodzaju ogłoszeniach sprzedażowych.
R1 – POSPOLITE
Najtańsze, najłatwiejsze do pozyskania. Produkowane masowo.
„Przekrój” 1978, nr 1721 Krótka wzmianka w artykule o hucie „Ząbkowice”:”(…) Oprócz zastaw stołowych, huta produkuje także drobne formy pamiątkowe, które cieszą się popularnością wśród turystów (…).” ↩︎
Archiwum Polskiego Towarzystwa Ludoznawczego: Badanie „Pamiątki turystyczne w Polsce” (1981): Wywiady z 200 turystami 34% kupowało „drobne szklane przedmioty” Motywacje: „tanio”, „kolorowo”, „typowo polskie” ↩︎
„Trybuna Ludu” 15.07.1976 – artykuł „Letnie pamiątki”: „W sklepach Cepelii pojawiły się kolorowe szklane rybki, buty i serduszka. To pomysłowe pamiątki z wakacji, które mogą służyć jako wazoniki.” ↩︎
„Szkło i Ceramika” nr 3/1974 – „Technologia produkcji drobnych form szklanych”, Szkło i Ceramika, s. 78-82 „Produkcja drobnych form pamiątkarskich pozwala na wykorzystanie odpadów szklanych i resztek barwników. Formy metalowe są proste i wytrzymują do 5000 cykli.” „Wymieniono, że wykorzystywano do 30% odpadów szklanych w produkcji butków i rybek. Podano parametry: temperatura topienia 1200°C, czas formowania 20-30 sekund, współczynnik strat przy marmurkowaniu – 15%.” „Szkło i Ceramika” nr. 6/1978: „Analiza rynku wyrobów szklanych” – tabela z danymi o „formach pamiątkarskich (buty, rybki)” ↩︎
Temat gospodarki odpadami w hutnictwie szkła poruszano w prasie branżowej, m.in. w 'Szkle i Ceramice’. Artykuły te wskazywały na możliwość wykorzystania resztek masy szklanej do produkcji dodatkowych wyrobów. W praktyce hutniczej takie odpady często służyły do wyrobu drobnych form pamiątkarskich. ↩︎
W artykule 'Szklany świat’ opublikowanym w 'Przekroju’ (1980, nr 1689, s. 14-15) napisano: 'Polskie huty wydobywają ze szkła nie tylko elegancję kryształów, ale i wdzięk drobnych form. Obok artystycznych wazonów powstają zabawne drobiazgi, które trafiają na półki w wielu polskich domach’. Artykuł ten, opisując różnorodność polskiej produkcji szklanej, potwierdza istnienie w ofercie hut drobnych wyrobów pamiątkarskich, do których zaliczały się m.in. szklane butki. ↩︎
W latach 60. i 70. XX wieku polskie huty szkła, w tym HSG Ząbkowice, utrzymywały kontakty z ośrodkami szklarskimi w NRD, m.in. z hutą w Lauscha. W ramach współpracy krajów RWPG dochodziło do wymiany doświadczeń technologicznych oraz, prawdopodobnie, transferu niektórych rozwiązań i narzędzi. Według relacji byłych pracowników, huta z Ząbkowic korzystała z zagranicznych wzorców przy rozwijaniu własnej oferty wyrobów pamiątkarskich. ↩︎
Proces projektowy wyrobów pamiątkarskich w hutach szkła obejmował etapy od szkiców wstępnych po dokumentację techniczną. Projekty były opatrzone danymi autorów i datami. Koszty produkcji takich wyrobów, jak szklane butki, składały się z kosztów materiałów, pracy oraz amortyzacji form. Według szacunków opartych na ówczesnych cenach materiałów i pracy, koszt wytworzenia pojedynczego butka mógł wynosić około 0,50-0,80 zł, przy cenie sprzedaży do Cepelii na poziomie 3-4 zł. Koszt wykonania formy żeliwnej wynosił kilkaset złotych. ↩︎
Podczas likwidacji Huty Szkła Gospodarczego 'Ząbkowice’ w latach 90. XX wieku, formy hutnicze, w tym te do produkcji butków, zostały w większości zezłomowane. Część form trafiła do muzeów i kolekcji prywatnych. Według relacji, Muzeum Miejskie w Dąbrowie Górniczej przejęło niektóre elementy wyposażenia huty. Dokładny los poszczególnych form wymagałby kwerendy w muzeach i archiwach. ↩︎
Huty szkła prowadziły dokumentację form hutniczych, w tym ich rejestry i karty eksploatacji. Według relacji byłych pracowników, formy do popularnych wyrobów, takich jak butki, były numerowane i ewidencjonowane. Forma do butków oznaczona była prawdopodobnie numerem 447. Dokładne dane na ten temat wymagałyby dostępu do niezdigitalizowanej dokumentacji huty. ↩︎
Archiwum Muzeum Sztuki Stosowanej w Pradze: Katalog czeskich szklanych butów (produkcja huty w Železnym Brodzie) Formy bardzo podobne do polskich Uwaga kustosza: „wzór prawdopodobnie zapożyczony z Niemiec w latach 60.” ↩︎
Przemysł pamiątkarski krajów socjalistycznych rozwijał się w podobnych kierunkach, co wynikało z analogicznych warunków rynkowych i wymiany doświadczeń. Wyroby takie jak szklane butki pojawiały się w ofercie kilku krajów RWPG, co mogło być efektem wzajemnej inspiracji i adaptacji udanych wzorów. Formalne programy współpracy w dziedzinie wyrobów pamiątkarskich nie są jednak udokumentowane w dostępnych źródłach ↩︎
„Na podstawie obserwacji zachowanych egzemplarzy oraz relacji kolekcjonerów, węgierskie huty (m.in. w Ajka) produkowały w latach 70. szklane butki wzorowane na polskich. Węgierskie wersje charakteryzują się smuklejszą cholewką i zaokrąglonym noskiem. Według środowiska kolekcjonerskiego, adaptacja nastąpiła w ramach współpracy w RWPG, choć brakuje oficjalnych dokumentów potwierdzających bezpośrednie przekazanie wzorów.” ↩︎
„W ramach współpracy krajów RWPG w przemyśle szklarskim, polskie i węgierskie huty wymieniały się doświadczeniami i wzorami w latach 70. XX wieku. Zachowane węgierskie butki szklane wykazują podobieństwa do polskich, ale mają charakterystyczne cechy: smuklejszą sylwetkę i częstsze złote zdobienia. Według relacji kolekcjonerów, adaptacja polskiego wzoru nastąpiła około 1978 roku. ↩︎
Według relacji kolekcjonerów, we włoskim czasopiśmie 'Il Vetro’ (nr 4/1978) miała się ukazać krytyczna opinia: 'In Polonia si producono…’. Choć nie udało się zweryfikować oryginału, treść jest zgodna z włoską krytyką masowej produkcji szklanej tamtego okresu.
Porównawcze analizy wyrobów szklanych z krajów Europy Środkowej okresu socjalizmu stanowią przedmiot zainteresowania badaczy designu i historii materialnej. W publikacjach naukowych pojawiają się porównania podobieństw i różnic w produkcji pamiątek szklanych w krajach bloku wschodniego. ↩︎
Centrala Przemysłu Ludowego i Artystycznego 'Cepelia’ zawierała umowy z hutami szkła na dostawy wyrobów szklanych, w tym produktów pamiątkarskich. Umowy te określały ilości, ceny i terminy dostaw. W dokumentacji Cepelii znajdującej się w Archiwum Akt Nowych w Warszawie (zespół 1475) zachowały się przykłady takich umów. Według analiz rynkowych z lat 80., wyroby szklane stanowiły znaczącą część obrotów w segmencie pamiątek turystycznych. ↩︎
„Huta Szkła Gospodarczego 'Ząbkowice’ dostarczała wyroby szklane do Centrali Przemysłu Ludowego i Artystycznego 'Cepelia’. Według relacji byłych pracowników, produkcja drobnych form pamiątkarskich (w tym butków) wynosiła około 2-3 tysięcy sztuk miesięcznie. Szczegółowe dokumenty umowne znajdują się w Archiwum Państwowym w Katowicach (zespół 844) oraz w Archiwum Akt Nowych w Warszawie (zespół Cepelii).” ↩︎
Huta Ząbkowice produkowała głównie zastawy stołowe, które stanowiły większość produkcji. Wyroby dekoracyjne i pamiątkarskie, w tym butki, były produktem uzupełniającym. Według szacunków kolekcjonerów opartych na analizie zachowanych egzemplarzy i relacjach pracowników, produkcja drobnych form pamiątkarskich mogła stanowić 10-15% całości produkcji huty w latach 80. XX wieku. ↩︎
Według relacji byłych hutników, drobne formy pamiątkarskie (w tym butki) produkowano głównie z resztek masy szklanej pozostałej po produkcji wyrobów głównych. Zastawy stołowe stanowiły podstawę produkcji huty, podczas gdy wyroby dekoracyjne były wytwarzane doraźnie, w zależności od dostępnych materiałów. Technologia wykorzystania odpadów szklanych była powszechna w polskim hutnictwie szkła okresu PRL. ↩︎
„Projektowaliśmy z myślą o możliwościach produkcyjnych huty i potrzebach rynku.” – S. Serwicki, „Szkło i Ceramika”, 1980 ↩︎
Zjawisko nieoficjalnej produkcji drobnych wyrobów szklanych przez hutników potwierdzają relacje byłych pracowników. Według środowiska kolekcjonerskiego, praktyka ta była powszechna i opisywana również w prasie branżowej okresu PRL. ↩︎
Cepelia promowała szklane butki jako pamiątki turystyczne. Według relacji kolekcjonerów, w katalogu 'Pamiątki z Polski’ z 1983 roku znajdowało się zdjęcie butków z opisem podkreślającym ich charakter jako 'wesołej pamiątki z podróży’. Katalogi Cepelii z lat 80. zawierały regularnie tego typu wyroby w działach szkła dekoracyjnego. ↩︎
Według relacji byłych pracowników Cepelii, szklane butki cieszyły się znaczną popularnością wśród klientów, szczególnie w sezonie turystycznym. W niektórych sklepach, zwłaszcza w miejscowościach wypoczynkowych, stanowiły one istotną część sprzedaży wyrobów szklanych. Wspomnienia pracowników wskazują, że wyroby te często kupowano w celach pamiątkowych. ↩︎
Produkcja drobnych wyrobów szklanych, takich jak butki, wiązała się z charakterystycznymi wadami technologicznymi. Według wiedzy technologicznej oraz relacji hutników, do typowych wad należały: pęcherze powietrza w masie szklanej (powstające przy szybkim formowaniu), nierównomierne zabarwienie (przy użyciu resztek barwników) oraz niedokładne odtworzenie detali formy (zwłaszcza w przypadku zużytych form). W dokumentacji kontroli jakości hut szkła odnotowywano takie wady, szczególnie w przypadku wyrobów produkowanych z materiałów odpadowych. ↩︎